2026-09-04
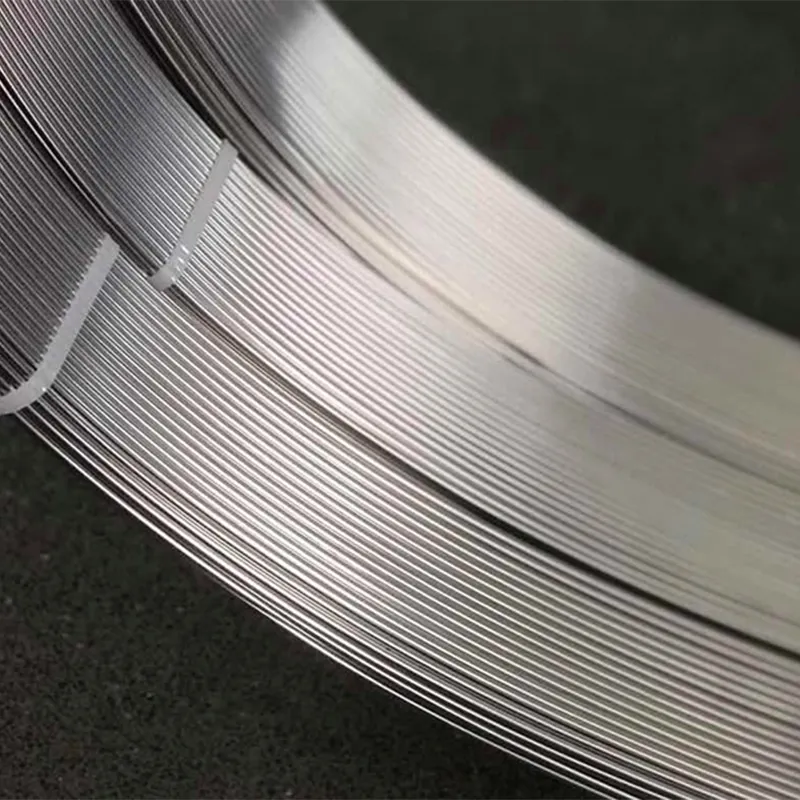
Микро прямошовная трубка для ручек представляет собой высокоточный металлический профиль малого диаметра (обычно от 3 до 12 мм), изготовленный методом холодной формовки и сварки с последующей калибровкой. В индустрии производства пишущих инструментов, косметических аппликаторов и прецизионных механизмов этот компонент является критически важным структурным элементом. Основная функция изделия — обеспечение жесткости корпуса, защита внутренних резервуаров (чернильных, гелевых или косметических) и создание эргономичной поверхности захвата. Рынок 2026 года характеризуется смещением фокуса с массового дешевого производства на высокотехнологичные решения с ультратонкими стенками (от 0.15 мм) и сложными поверхностными обработками.
Для промышленных закупщиков и инженеров-конструкторов ключевыми параметрами при выборе являются не только геометрическая точность, но и metallurgical integrity (металлургическая целостность) шва. Наличие видимого шва или микротрещин недопустимо в премиум-сегменте, где требуется последующая гальваническая обработка или нанесение мягкого покрытия (soft-touch). Прямые поставки от производителя позволяют оптимизировать логистические издержки и гарантировать соответствие стандартам ГОСТ и ISO, что особенно актуально для экспортно-ориентированных производств в РФ и странах СНГ.
Процесс создания микро прямошовной трубки для ручек отличается от производства стандартных промышленных труб необходимостью соблюдения микронных допусков. Сырьем чаще всего служат ленты из низкоуглеродистой стали (марки 08кп, 10кп), нержавеющей стали (AISI 304, 316L) или латунных сплавов (Л63, Л68). Технология включает несколько этапов, каждый из которых влияет на конечную себестоимость и качество продукции.
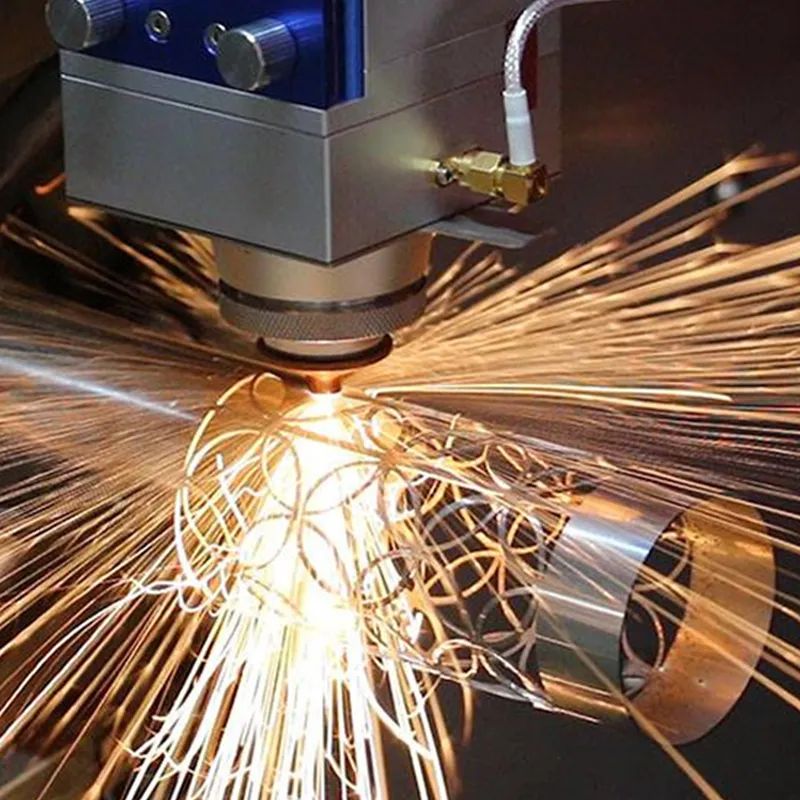
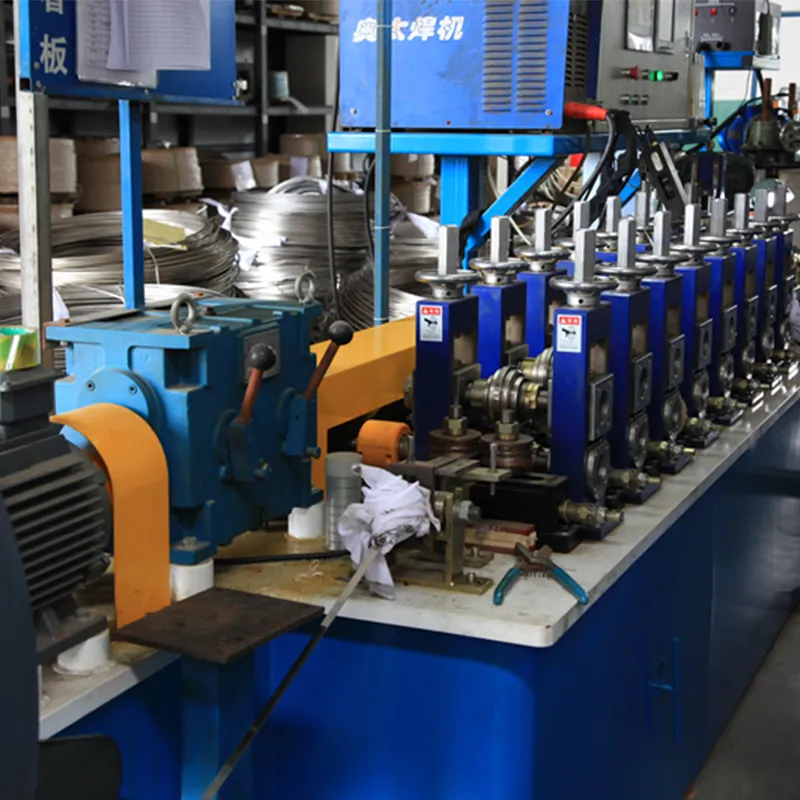
Первичная формовка осуществляется на высокоскоростных трубоформовочных станах. Лента металла проходит через систему роликов, которые постепенно изгибают её в цилиндрическую форму. Ключевой момент — подготовка кромок. Для микро-трубок используется фрезеровка кромок под углом, что обеспечивает плотное прилегание перед сваркой. Сварка выполняется в среде защитных газов (аргон или гелий) методом TIG (вольфрамовым электродом) или высокочастотной токовой сваркой (HF). В 2026 году стандартом для премиум-сегмента стала лазерная сварка, позволяющая получить шов шириной менее 0.5 мм, который практически незаметен после шлифовки.
После сварки труба подвергается холодному волочению через калибровочные фильеры. Этот процесс устраняет овальность, возникающую при сварке, и задает финальный диаметр с точностью до ±0.05 мм. Для ручек, где важен баланс веса, толщина стенки контролируется с особой строгостью. Отклонение более чем на 0.02 мм может привести к браку при автоматической сборке пишущего узла.
На современных линиях применяется автоматизированный визуальный контроль и ультразвуковая дефектоскопия шва. Основные выявляемые дефекты:
Инженерная практика показывает, что большинство рекламаций со стороны сборочных заводов связано именно с внутренними заусенцами. Поэтому качественная микро прямошовная трубка для ручек всегда проходит этап внутренней очистки или дорнования.
Выбор материала определяет не только цену, но и технологичность дальнейшей обработки. В таблице ниже приведено сравнение основных материалов, используемых в 2026 году для производства корпусов ручек и аналогичных изделий.
| Материал | Преимущества | Недостатки | Типичное применение | Относительная стоимость |
|---|---|---|---|---|
| Низкоуглеродистая сталь (Сталь 10, 20) | Низкая цена, отличная свариваемость, высокая прочность | Требует обязательного антикоррозийного покрытия (никель, хром, лак) | Массовые шариковые ручки, офисная канцелярия | Низкая |
| Нержавеющая сталь (AISI 304) | Коррозионная стойкость, эстетичный вид без покрытия, гигиеничность | Сложнее в механической обработке (наклепывается), выше цена сырья | Премиум ручки, медицинские маркеры, косметические карандаши | Средняя/Высокая |
| Латунь (Л63, Л68) | Прекрасные декоративные свойства, легкость механической обработки (резьба, гравировка), антимикробные свойства | Высокая плотность (тяжелее стали), окисление на воздухе (требует лакировки) | Сувенирная продукция, люксовые письменные приборы | Высокая |
| Алюминиевые сплавы (АД31) | Малый вес, возможность анодирования в любые цвета | Низкая жесткость при тонких стенках, сложности со сваркой (часто используют бесшовные тянутые) | Легкие технические ручки, стилусы | Средняя |
Важное инженерное замечание: при использовании нержавеющей стали для микро прямошовной трубки для ручек необходимо учитывать эффект “пружинения” материала. Это требует корректировки настроек гибочного оборудования по сравнению со сталью. Игнорирование этого фактора приводит к нестабильному диаметру на выходе из стана.
Помимо очевидного применения в канцелярской индустрии, данный тип профиля востребован в смежных высокоточных отраслях. Понимание этих сценариев помогает производителям диверсифицировать сбыт, а закупщикам — находить альтернативные источники поставок.
Механизм выдвижения губной помады или теней требует идеально гладкой внутренней поверхности трубки. Диаметр здесь варьируется от 8 до 12 мм. Критическим параметром является отсутствие микроскопических неровностей, которые могли бы накапливать остатки косметики и становиться средой для бактерий. В 2026 году трендом стало использование нержавеющих микро-трубок с электрополировкой внутренней поверхности. Это увеличивает стоимость заготовки на 15-20%, но позволяет брендам позиционировать продукт как “гигиеничный премиум”.
Для маркировки на коже пациента перед операцией используются специальные маркеры. Корпуса таких изделий часто стерилизуются гамма-излучением или автоклавированием. Обычная сталь с никелевым покрытием может деградировать при многократной стерилизации. Здесь применяется микро прямошовная трубка для ручек из медицинской нержавеющей стали AISI 316L. Требования к чистоте поверхности соответствуют классу Clean Room. Шов должен быть абсолютно герметичным, чтобы внутрь не попадали дезинфицирующие растворы.
Именно в таких критически важных областях, где малейший дефект недопустим, опыт специализированных производителей становится решающим фактором. Например, ООО «Шанхай Синьлян Промышленность Нержавеющих Труб», работающее на рынке с 2007 года, специализируется на разработке прецизионных трубных компонентов для медицинской техники (включая ультразвуковые скальпели) и высокоточных измерительных систем. Сертификация по стандарту IATF 16949 и сотрудничество с такими гигантами, как MicroPort и Foxconn, подтверждают способность компании обеспечивать стабильное качество даже для самых требовательных применений, где необходима абсолютная надежность материала.
С развитием цифрового рисования растет спрос на металлические корпуса для активных стилусов. Внутри такой трубки размещаются печатные платы, аккумуляторы и сенсоры. Трубка выполняет роль экранирующего корпуса (клетка Фарадея) и радиатора для отвода тепла от процессора. Толщина стенки в этом случае минимальна (0.2-0.3 мм) для снижения веса, что требует высокой прочности материала. Часто такие трубки подвергаются анодированию или порошковой окраске для улучшения тактильных свойств.
Рынок металлопроката перенасыщен предложениями, но найти производителя, способного стабильно выпускать качественный микро-профиль, сложно. При аудите потенциального партнера следует обращать внимание на следующие технические и организационные аспекты.
Запросите видео или фото производственной линии. Наличие старых советских станков без системы ЧПУ и автоматической подачи ленты говорит о высоких рисках брака по геометрии. Современное оборудование должно включать:
Показательным примером подхода к качеству является инфраструктура ведущих игроков рынка. Так, производственная база ООО «Шанхай Синьлян» площадью 5000 кв. м оснащена профессиональным оборудованием для холодной деформации, финишной обработки и термообработки. Наличие собственной лаборатории с сертифицированным измерительным оборудованием позволяет проводить многоступенчатый контроль каждой партии: от входного анализа сырья до проверки микроструктуры и твердости. Подобный уровень технического обеспечения гарантирует, что внутренние стандарты предприятия превышают базовые национальные и международные нормы.
Производитель должен иметь сертификаты ISO 9001:2015. Для работы с медицинскими или пищевыми контактами (косметика) необходимы дополнительные заключения о безопасности материалов. Убедитесь, что завод предоставляет паспорта качества на каждую партию, где указаны фактические химический состав и механические свойства.
Многие крупные металлургические комбинаты не работают с малыми объемами. Для производителей ручек характерны заказы от 500 кг до 5 тонн на позицию. Надежный поставщик микро прямошовной трубки для ручек должен иметь налаженный процесс переналадки оборудования под малые серии без чрезмерного удорожания продукта. Узнайте о стоимости переналадки и минимальной партии (MOQ).
Цена на микро прямошовную трубку для ручек не является статичной величиной. Она формируется под воздействием ряда макроэкономических и технологических факторов. Понимание структуры цены помогает вести эффективные переговоры с поставщиками.
По состоянию на начало 2026 года, средние рыночные цены на микро прямошовные трубы от российских производителей составляют:
Внимание: Цены являются ориентировочными и могут меняться в зависимости от конъюнктуры рынка металлов. Для получения точного коммерческого предложения необходимо запросить расчет у отдела продаж завода.
Часто возникает вопрос: почему не использовать бесшовные трубы? Ответ лежит в плоскости экономики и технологии. Бесшовные трубы изготавливаются методом прошивки сплошной заготовки, что дает идеальную структуру металла, но стоит в 2-3 раза дороже. Для большинства применений в ручках избыточная прочность бесшовной трубы не нужна.
Современные технологии сварки и последующего волочения позволяют достичь качества поверхности прямошовной трубы, неотличимого от бесшовной. После шлифовки и нанесения покрытия шов полностью исчезает. Единственный случай, когда рекомендуется бесшовная трубка — это изготовление сверхтонких капилляров для художественных рапидографов, где давление чернил может быть существенным, а толщина стенки менее 0.1 мм. Во всех остальных случаях микро прямошовная трубка для ручек является экономически обоснованным выбором.
Микро-трубки — это хрупкий груз в контексте геометрии. Даже небольшая деформация при транспортировке делает их непригодными для автоматических линий сборки. Правильная упаковка является частью продукта.
Стандартная практика — укладка труб в шестиугольные или квадратные связки, обмотанные стретч-пленкой. Однако для предотвращения царапин на полированных поверхностях необходимо использование разделительных слоев (бумага или полиэтилен). Длина хлыстов обычно составляет 3 или 6 метров. Для экспорта или дальних перевозок обязательна фиксация связок на деревянных поддонах с использованием стальных лент и угловых протекторов.
Стальные трубы чувствительны к влажности. Хранение должно осуществляться в сухих складских помещениях с относительной влажностью не более 60%. При нарушении условий хранения на поверхности быстро появляется коррозия (“рыжики”), которая делает невозможным качественное гальваническое покрытие. Латунные трубы менее чувствительны к влаге, но подвержены окислению на воздухе, поэтому их также рекомендуется хранить в оригинальной упаковке до момента использования.
На основе анализа десятков проектов внедрения новых поставщиков, можно выделить ряд системных ошибок, которые совершают закупщики.
Современное оборудование позволяет производить трубы диаметром от 3-4 мм. Ниже этого предела технология сварки становится нестабильной, и чаще переходят на бесшовные капилляры. Для стандартных ручек оптимальный диапазон — 6-10 мм.
Да, но с ограничениями. Резьба должна быть накатной (пластическая деформация), а не резаной. Важно, чтобы шов не попадал в зону максимальной нагрузки резьбы, иначе возможно раскручивание или срыв. Рекомендуется располагать шов под углом 90 градусов к направлению нагрузки или использовать трубы с усиленным швом.
Если шов качественно зачищен и отшлифован, влияние минимально. Однако в местах шва структура металла отличается (зона термического влияния), что может приводить к микроскопическим отличиям в оттенке покрытия. Для высококлассных изделий используют трубы с лазерным швом, который практически не отличается от основного металла.
При правильном хранении в сухой упаковке — неограничен. Однако производители рекомендуют использовать трубы в течение 6-12 месяцев после изготовления, чтобы избежать начала процессов окисления, особенно если защитное покрытие цинка или масла было повреждено при транспортировке.
Большинство серьезных производителей готовы предоставить бесплатные образцы длиной 30-50 см для проведения испытаний на вашем оборудовании. Это стандартная практика, позволяющая избежать дорогостоящих ошибок при заказе большой партии.
Индустрия производства компонентов для пишущих инструментов и косметики движется в сторону экологичности и персонализации. Это напрямую влияет на требования к микро прямошовной трубке для ручек.
Во-первых, растет спрос на трубы из переработанной стали с сертификацией Green Steel. Европейские и российские бренды стремятся снизить углеродный след своей продукции. Производители труб, которые смогут подтвердить происхождение сырья и низкий уровень выбросов CO2 при производстве, получат конкурентное преимущество.
Во-вторых, развитие цифровой печати по металлу открывает новые возможности. Прямая печать на цилиндрической поверхности трубы позволяет создавать уникальные дизайны без использования этикеток. Это требует от трубы идеально ровной поверхности без продольных швов или с швом, скрытым в зоне, не подлежащей печати.
В-третьих, интеграция электроники. Ручки становятся умными устройствами. Это требует от трубы не только механических, но и электромагнитных свойств. Возможно появление композитных труб или труб с нанесенными диэлектрическими слоями внутри.
При подготовке технического задания (ТЗ) на закупку микро прямошовной трубки для ручек, включите следующие пункты:
Не стесняйтесь запрашивать аудит производства. Личный визит или видеоконференция с технологом завода покажут его реальную способность выполнить ваш заказ. Обращайте внимание на порядок в цеху и культуру производства — это лучший индикатор качества.
Выбор правильного поставщика микро прямошовной трубки для ручек — это стратегическое решение, влияющее на качество конечного продукта и рентабельность производства. В 2026 году рынок предлагает широкий спектр решений: от бюджетных стальных труб для масс-маркета до высокотехнологичных нержавеющих и латунных профилей для премиум-сегмента. Ключ к успеху лежит в детальном техническом согласовании, контроле качества на всех этапах и построении долгосрочных партнерских отношений с производителем.
Мы обладаем собственным производственным комплексом, оснащенным современными трубоформовочными станами и линиями контроля качества. Мы готовы обеспечить стабильные поставки микро прямошовных труб любых диаметров и толщин, соответствующих вашим техническим требованиям. Наши инженеры помогут подобрать оптимальный материал и технологию обработки для вашего конкретного применения.
Готовы обсудить ваш проект?
Свяжитесь с нашим отделом технических продаж для получения бесплатной консультации, расчета стоимости и заказа образцов продукции. Мы обеспечиваем гибкие условия поставки и индивидуальный подход к каждому клиенту.