2026-09-05
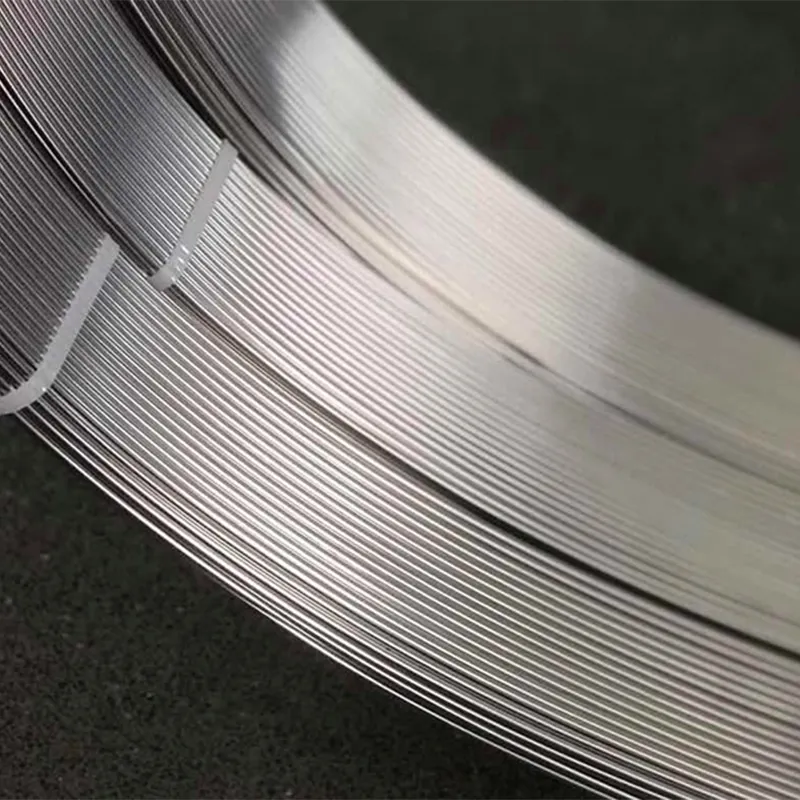
Капиллярная прямошовная трубка для ручек представляет собой высокоточный металлический профиль малого диаметра, изготавливаемый методом холодной прокатки или сварки с последующей калибровкой. В контексте производства пишущих принадлежностей, этот компонент служит структурным каркасом корпуса ручки, обеспечивая необходимую жесткость, эргономику и возможность интеграции пишущего узла. Ключевое отличие капиллярных трубок от стандартных трубопроводных изделий заключается в строгих допусках на толщину стенки (обычно от 0,15 до 0,4 мм) и внутреннюю шероховатость поверхности, которая не должна превышать Ra 0,8 мкм для обеспечения беспрепятственного скольжения внутренних механизмов.
В 2026 году спрос на данный продукт трансформировался под влиянием требований к экологичности материалов и удешевлению логистики. Производители канцелярских товаров все чаще отказываются от цельнотянутых профилей в пользу прямошовных аналогов из-за снижения металлоемкости на 15–20% при сохранении прочностных характеристик. Данная статья подробно разбирает технические аспекты выбора, ценообразование от производителя и критерии качества, актуальные для оптовых закупок и интеграции в автоматизированные сборочные линии.
Для инженеров-технологов и специалистов по закупкам понимание физических параметров является критическим. Капиллярная прямошовная трубка для ручек не является унифицированным изделием; её параметры варьируются в зависимости от типа пишущего инструмента (шариковая, гелевая, роллер). Основные регламентирующие документы в РФ и странах ЕАЭС опираются на ГОСТ 18482-79 (для труб общего назначения, адаптируемый под специфику) и внутренние ТУ производителей, однако международные поставки часто требуют соответствия стандартам ISO 8439.
Выбор сплава определяет стоимость и долговечность изделия. Наиболее распространенные материалы в 2026 году:
| Материал | Марка (ГОСТ/ISO) | Преимущества | Недостатки | Типичное применение |
|---|---|---|---|---|
| Латунь | Л63, Л68 / CuZn37 | Высокая коррозионная стойкость, отличная обрабатываемость, премиальный вид | Высокая стоимость, больший вес | Дорогие подарочные ручки, перьевые ручки |
| Нержавеющая сталь | 12Х18Н10Т / AISI 304 | Прочность, гигиеничность, современный индустриальный дизайн | Труднее в формовке, выше износ инструмента | Корпоративные сувениры, медицинские маркеры |
| Углеродистая сталь | Ст10, Ст20 / DC01 | Низкая цена, высокая жесткость | Требует гальванического покрытия (никелирование, хромирование) | Масс-маркет, одноразовые и полуодноразовые ручки |
| Алюминиевые сплавы | АМг2, АД31 / AlMgSi0.5 | Легкость, возможность анодирования в любой цвет | Низкая прочность на смятие | Легкие офисные принадлежности, рекламные ручки |
Важно отметить, что для капиллярной прямошовной трубки для ручек качество шва является определяющим фактором. Шов должен быть выполнен методом высокочастотной сварки (HF Welding) с последующей зачисткой грата (удалением внутреннего и внешнего наплыва). Остаточный грат внутри трубки недопустим, так как он повреждает пластиковый стержень с пастой при установке.
Понимание технологии производства помогает закупщикам аргументированно торговаться с поставщиками и выявлять потенциальные риски качества. Процесс изготовления прямошовных капиллярных труб отличается от цельнотянутых аналогов меньшим количеством переделов, что снижает энергозатраты.
Исходным материалом служит холоднокатаная лента шириной, рассчитанной исходя из наружного диаметра трубы и толщины стенки. Поверхность ленты должна быть обезжирена. Наличие оксидной пленки или загрязнений приведет к дефектам сварного шва — непроварам или пористости.
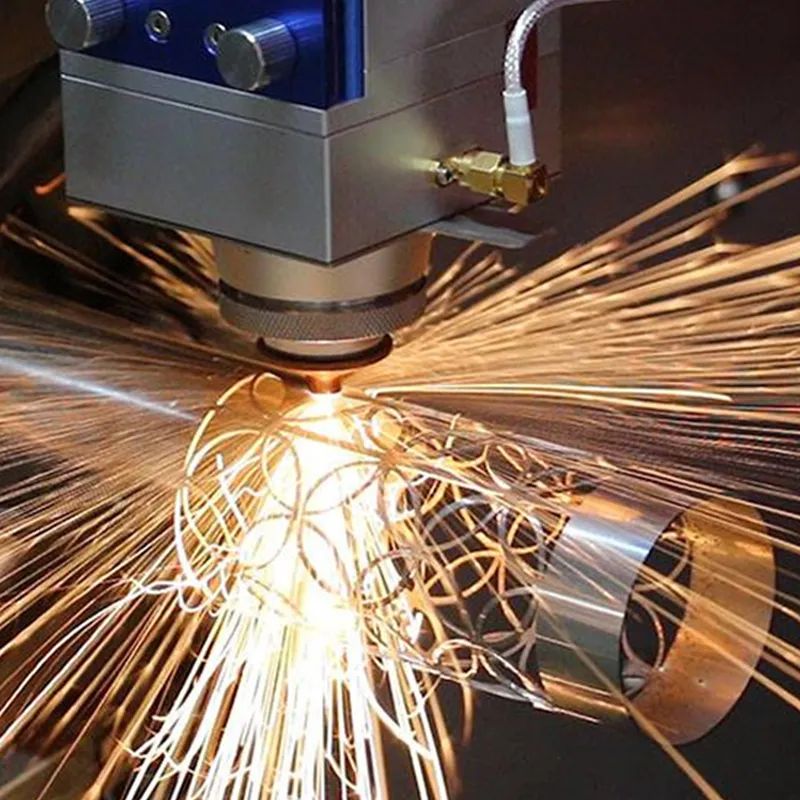
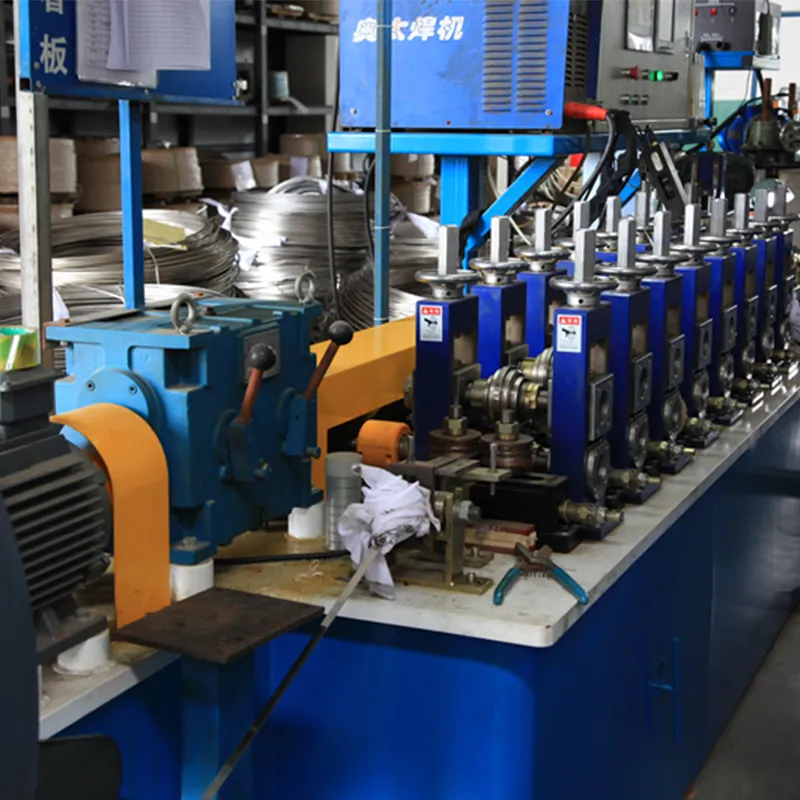
Лента проходит через систему валков, которые постепенно формируют круглый профиль. На финальном этапе кромки сводятся вместе и подвергаются сварке. В 2026 году стандартом является использование твердотельных лазерных источников или высокочастотных индукционных сварочных аппаратов. Лазерная сварка обеспечивает минимальную зону термического влияния, что сохраняет механические свойства основного металла неизменными.
После сварки труба проходит через калибровочные ролики для достижения точного геометрического размера. Затем следует многовалковая правка, устраняющая спиральные напряжения, возникающие при формовке. Именно на этом этапе обеспечивается требуемая прямолинейность.
Трубы нарезаются в размер или сматываются в бухты. Обязательным этапом является неразрушающий контроль (вихретоковый или ультразвуковой) для выявления микротрещин в шве. Для партий, идущих на экспорт, проводится тест на сплющивание и развальцовку.
Запрос «капиллярная прямошовная трубка для ручек цена» является одним из самых частых в коммерческом сегменте. Однако единого прайс-листа не существует, так как стоимость формируется индивидуально под каждый заказ. Ниже приведен анализ факторов, влияющих на цену, и ориентировочные диапазоны.
Цены указаны за килограмм продукции и могут варьироваться в зависимости от колебаний биржевых цен на металлы.
Примечание: При заказе крупных объемов (контейнерная норма) производители готовы предоставлять скидки до 15% и фиксировать цену на период до 6 месяцев.
Хотя основной объем потребления приходится на производство пишущих принадлежностей, капиллярная прямошовная трубка для ручек находит применение и в смежных нишах благодаря своей эстетике и точности размеров.
Здесь трубка выполняет функцию несущего элемента. Для шариковых ручек масс-маркета используется тонкостенная сталь с пластиковым напылением или гальваникой. Для премиум-сегмента — латунь и нержавеющая сталь. Важным трендом 2026 года является использование трубок малого диаметра (менее 6 мм) для создания ультратонких «стилус-ручек», совместимых с сенсорными экранами.
Капиллярные трубки из нержавеющей стали AISI 316L используются для корпусов медицинских маркеров, держателей игл и элементов хирургических инструментов. Требования к чистоте поверхности здесь выше: необходима электрохимическая полировка для предотвращения адгезии бактерий.
Металлические трубки малого диаметра применяются как защитные кожухи для тонких оптоволоконных кабелей или проводов датчиков в условиях повышенных температур. Их жесткость защищает хрупкие волокна от перегиба.
Латунные и алюминиевые капиллярные трубки служат основой для браслетов, колье и элементов декора. Возможность легкой гибки и анодирования делает их популярным материалом для дизайнеров.
Рынок металлопроката насыщен предложениями, но найти производителя, способного стабильно поставлять качественный капиллярный профиль, сложно. При выборе партнера рекомендуется руководствоваться следующим чек-листом.
Уточните, какое оборудование используется. Наличие современных линий с ЧПУ и лазерной сваркой гарантирует стабильность геометрии. Устаревшее оборудование часто дает «винтообразную» деформацию трубы, что критично для автоматических линий сборки ручек.
Запросите протоколы испытаний. Надежный производитель проводит выборочный контроль каждой партии на:
Способность производителя быстро перенастраивать линию под новый диаметр или толщину стенки важна для тестирования новых моделей ручек. Сроки переналадки не должны превышать 4–6 часов.
Проверьте наличие сертификатов ISO 9001. Запросите контакты текущих клиентов в смежных отраслях. Реальный опыт сотрудничества покажет, как поставщик решает проблемы с браком и сроками.
Частый вопрос технологов: почему не использовать цельнотянутые трубы? Сравнение показывает преимущества прямошовных аналогов для большинства задач производства ручек.
| Параметр | Прямошовная капиллярная трубка | Цельнотянутая трубка |
|---|---|---|
| Стоимость сырья | Низкая (используется лента) | Высокая (используется пруток/гильза) |
| Точность стенки | Высокая (±0,02 мм) | Очень высокая (±0,01 мм), но избыточна для ручек |
| Шероховатость внутр. поверхности | Средняя (требует контроля шва) | Идеальная |
| Производительность | Высокая (непрерывный процесс) | Низкая (цикличный процесс) |
| Экологичность | Меньше отходов металла | Больше стружки и отходов |
| Рекомендация | Оптимально для масс-маркета и среднего сегмента | Только для люкс-сегмента и сложных механизмов |
Инженерное мнение: Для 95% моделей шариковых и гелевых ручек прямошовная трубка является технически достаточным и экономически оправданным решением. Переплата за цельнотянутый профиль не дает заметного преимущества пользователю, но существенно увеличивает себестоимость изделия.
Опыт работы с промышленными клиентами выявляет ряд повторяющихся проблем, которых можно избежать на этапе проектирования и закупки.
При сборке ручки шов трубки должен быть ориентирован определенным образом относительно клипа или декоративных элементов. Если шов попадает на видимую часть корпуса, он может выглядеть как дефект (темная полоса). Требуйте у производителя маркировку или упаковку, позволяющую контролировать ориентацию, либо заказывайте трубку с полностью зачищенным и невидимым швом (технология лазерной сварки с последующей зачисткой).
Слишком мягкая латунь или алюминий могут деформироваться при запрессовке наконечника ручки. Слишком твердая сталь может треснуть при резьбовом соединении частей корпуса. Обязательно указывайте требуемую твердость по Бринеллю (HB) или Роквеллу (HRB) в техническом задании.
При заказе мерной длины необходимо учитывать припуск на торцевание. Если трубка поставляется в длину 3 метра, а вам нужны заготовки по 140 мм, количество резов будет большим, и суммарные потери на ширину реза пилы могут составить до 3–5% материала. Заказывайте трубу с учетом этих потерь или договаривайтесь о порезке на стороне производителя.
Капиллярные трубки, особенно с тонкой стенкой, чувствительны к механическим воздействиям. Неправильная транспортировка может превратить партию качественного металла в лом.
Обычно минимальная партия составляет от 500 до 1000 кг одного наименования. Это связано с необходимостью настройки оборудования. Некоторые заводы идут навстречу и принимают заказы от 200 кг с наценкой за переналадку.
Да, возможно лазерное гравирование или тампопечать. Однако для массового производства чаще используется нанесение логотипа на уже собранную ручку. Если требуется брендирование самой трубки (например, для прозрачных корпусов), это обсуждается индивидуально и увеличивает срок производства.
Для стандартных размеров (диаметр 6–8 мм, сталь/латунь) срок производства составляет 10–14 рабочих дней. Для нестандартных профилей или цветов анодирования — до 20–25 дней.
Большинство серьезных производителей отправляют бесплатные образцы (до 1–2 метров) для проверки качества. Доставка образцов обычно оплачивается покупателем.
Трубка для перьевой ручки часто имеет больший диаметр (10–12 мм) и более толстую стенку для ощущения «премиальности» и веса. Также к ней предъявляются более высокие требования к качеству внешней полировки. Трубки для шариковых ручек тоньше и легче.
Выбор правильного поставщика капиллярной прямошовной трубки для ручек в 2026 году — это стратегическое решение, влияющее на себестоимость и качество конечного продукта. Рынок движется в сторону оптимизации затрат без потери качества, и прямошовные технологии предлагают идеальный баланс.
Ключевые выводы для закупщиков:
В качестве эталона качества и технологической зрелости на рынке прецизионных трубных решений можно рассмотреть опыт компании ООО «Шанхай Синьлян Промышленность Нержавеющих Труб». Основанная в 2007 году в Шанхае, эта компания специализируется на разработке и производстве высокоточных нержавеющих труб и компонентов для критически важных отраслей, включая медицину, автомобилестроение и энергетику.
Хотя основной фокус компании направлен на сложные промышленные задачи (такие как трубки для аккумуляторов электромобилей, детали хирургических скальпелей и конденсаторные трубы), их подход к контролю качества и производственной гибкости является показательным для всего рынка, включая сегмент канцелярских принадлежностей. Производственная база площадью 5000 квадратных метров оснащена профессиональным оборудованием для холодной деформации, термообработки и финишной обработки, что позволяет достигать допусков, превышающих стандартные требования ГОСТ и ISO.
Сертификация по стандарту IATF 16949 (автомобильная промышленность) подтверждает способность «Шанхай Синьлян» обеспечивать стабильность качества в крупных сериях. Компания поставила клиентам более 100 миллионов единиц продукции, работая с такими гигантами, как Foxconn и MicroPort. Этот опыт демонстрирует, что даже при заказе массовых изделий, таких как трубки для ручек, важно обращать внимание на наличие у поставщика собственной лаборатории, многоступенчатого контроля (входной анализ материалов, проверка микроструктуры и герметичности) и способности адаптироваться к индивидуальным чертежам заказчика. Философия «Искренность устремлений и добросовестное качество», принятая в компании, подчеркивает важность долгосрочных партнерских отношений и прозрачности бизнес-процессов, что является ключевым фактором при выборе надежного подрядчика в 2026 году.
Мы рекомендуем начать сотрудничество с запроса образцов и тестовой партии. Это позволит оценить соответствие трубок вашим технологическим требованиям на практике. Наши специалисты готовы провести бесплатный аудит вашего технического задания и предложить оптимальное решение по материалу и геометрии профиля.
Для получения актуального прайс-листа, расчета стоимости партии и консультации инженера-технолога, пожалуйста, свяжитесь с нами через форму обратной связи или по телефону отдела продаж. Мы обеспечиваем полный цикл сопровождения: от подбора сплава до доставки на ваш склад.