2026-09-03
Инъекционная нержавеющая игла — это критически важный компонент дозирующего оборудования, используемый для точного ввода жидкостей, газов или суспензий в технологические процессы. В условиях промышленного производства 2026 года требования к этим элементам вышли за рамки простой подачи материала. Современная инъекционная игла из нержавеющей стали должна обеспечивать химическую инертность, термостойкость до 450°C и устойчивость к абразивному износу при работе с наполненными полимерами или клеевыми составами. Для инженеров и закупщиков ключевыми параметрами становятся не только геометрия канала (внутренний диаметр), но и качество полировки поверхности, предотвращающее адгезию материалов, а также соответствие стандартам ГОСТ и ISO для обеспечения герметичности соединений.
Покупка оптом от производителя позволяет снизить себестоимость конечного продукта на 15–20% за счет исключения посреднических наценок и оптимизации логистики. В данном руководстве мы разберем технические нюансы выбора, влияние марки стали на срок службы инструмента, актуальные ценовые тренды 2026 года и ошибки, которые приводят к простоям линий экструзии и литья под давлением. Материал подготовлен на основе анализа реальных кейсов внедрения дозирующих систем в автомобильной и упаковочной отраслях.
В контексте промышленной автоматизации инъекционная нержавеющая игла представляет собой прецизионную трубку, часто с заточенным концом или специальным наконечником, которая интегрируется в шприц-дозаторы, роботизированные ячейки нанесения герметиков или системы впрыска реагентов. В отличие от медицинских аналогов, промышленные иглы подвергаются экстремальным механическим и химическим нагрузкам.
Основная функция этого компонента — обеспечение ламинарного потока материала без пульсаций и образования воздушных пробок. При работе с вязкими материалами, такими как эпоксидные смолы или силиконы, геометрия иглы определяет давление в системе. Неправильный подбор диаметра может привести к чрезмерному нагреву материала из-за трения (вязкостный нагрев), что изменяет его реологические свойства и ухудшает качество соединения деталей.
Ключевые отличия промышленных игл:
В 2026 году наблюдается тренд на миниатюризацию узлов дозирования. Это требует производства игл с внутренним диаметром менее 0.5 мм, что предъявляет высочайшие требования к чистоте обработки внутренней поверхности. Любая микроскопическая царапина становится центром накопления материала, приводя к засорению и неравномерному нанесению.
При формировании технического задания на закупку необходимо оперировать конкретными инженерными параметрами. Рынок предлагает широкую номенклатуру, но не все изделия соответствуют заявленным характеристикам. Ниже приведена детальная классификация, помогающая идентифицировать качественную продукцию.
Выбор сплава определяет коррозионную стойкость и совместимость с химикатами. Таблица ниже иллюстрирует основные варианты:
| Марка стали | Химическая стойкость | Термостойкость | Типичное применение |
|---|---|---|---|
| AISI 304 | Средняя (кислоты, щелочи) | до 400°C | Нанесение герметиков, сборка электроники, пищевая промышленность |
| AISI 316L | Высокая (хлориды, растворители) | до 450°C | Фармацевтика, химическое машиностроение, морская среда |
| Inconel 625 | Экстремальная | до 980°C | Высокотемпературные реакторы, спецсплавы |
| PTFE покрытие (на стали) | Инертное ко всему | до 260°C | Работа с цианакрилатами (суперклеями), PU-пенами |
Важно отметить, что наличие буквы “L” в маркировке 316L означает низкое содержание углерода, что предотвращает карбидную сегрегацию при сварке или термообработке, сохраняя коррозионную стойкость в зоне шва или изгиба иглы.
В промышленности часто используется смешанная система обозначений калибров. Для избежания ошибок при заказе инъекционных нержавеющих игл рекомендуется использовать миллиметровую систему измерений, однако знание соответствия калибрам (Gauge) необходимо для совместимости со стандартными картриджами.
Длина иглы варьируется от 10 мм до 150 мм. Увеличение длины пропорционально увеличивает сопротивление потоку. Инженерное правило: при удвоении длины иглы давление в системе возрастает вдвое при сохранении расхода. Это критично для расчета мощности дозирующего насоса.
Понимание специфики применения помогает выбрать правильный тип изделия. Рассмотрим три ключевых сектора, где требования к качеству иглы максимальны.
В производстве литий-ионных батарей используется метод нанесения теплопроводящих паст (TIM) между ячейками и охлаждающими пластинами. Здесь инъекционная игла из нержавеющей стали работает в режиме 24/7.
Параметры процесса:
– Вязкость материала: 80 000 – 120 000 сПз.
– Точность позиционирования: ±0.1 мм.
– Объем нанесения: 2–5 грамм на модуль.
Проблема: Абразивные наполнители (оксид алюминия, бор) быстро изнашивают внутренние стенки дешевых игл, меняя диаметр выхода и нарушая дозировку.
Решение: Использование игл из закаленной стали AISI 316 с электрополировкой внутренней поверхности (Ra < 0.4 мкм). Это снижает износ на 40% и обеспечивает стабильность шва.
Нанесение флюса, припойной пасты и защитных лаков (conformal coating) требует микродозирования.
Параметры процесса:
– Диаметр капли: < 1 мм.
– Скорость цикла: до 10 точек в секунду.
Проблема: Засорение иглы из-за быстрого высыхания флюса на кончике (“скининг”).
Решение: Иглы с тефлоновым покрытием или гидрофобной обработкой. Покрытие предотвращает адгезию материала к металлу, позволяя капле чисто отрываться. Также применяются иглы с обратным конусом для создания эффекта “snap-off”.
Дозирование ароматизаторов, витаминов или активных фармацевтических ингредиентов (API) в стрип-пакеты или блистеры.
Требования: Полное соответствие санитарным нормам (FDA, EAC). Отсутствие мертвых зон, где могут размножаться бактерии.
Решение: Цельнолитые иглы без сварных швов, изготовленные из AISI 316L. Обязательная пасивация поверхности для удаления свободного железа.
Процесс выбора должен базироваться на технических данных, а не только на цене. Ошибка в выборе приводит к браку продукции и остановке линии. Следуйте этому алгоритму:
Инженерный совет: Не экономьте на переходниках. Часто проблема не в самой игле, а в негерметичном соединении иглы с адаптером Luer Lock. Используйте металлические адаптеры вместо пластиковых для высоких давлений (> 5 бар).
Часто возникает вопрос: почему не использовать одноразовые пластиковые иглы? Они дешевле. Однако в долгосрочной перспективе металлическая инъекционная нержавеющая игла выигрывает по ряду параметров.
| Параметр | Нержавеющая сталь (SS) | Пластик (PP/PE) |
|---|---|---|
| Стоимость единицы | Высокая (x10-x20) | Низкая |
| Срок службы | Многоразовая (месяцы/годы) | Одноразовая |
| Точность геометрии | Высокая (не деформируется) | Низкая (может гнуться под давлением) |
| Химическая стойкость | Высокая (зависит от марки) | Ограниченная (риск растворения) |
| Влияние на экологию | Перерабатываемая | Пластиковые отходы |
| Применимость для абразивов | Отличная | Плохая (быстрый износ) |
Вывод: Пластик оправдан только для прототипирования или очень малых серий с неабразивными материалами. Для серийного производства в 2026 году, особенно с учетом экологических стандартов ESG, переход на многоразовые стальные иглы является экономически обоснованным решением.
Рынок промышленной фурнитуры в 2026 году характеризуется стабилизацией цен после колебаний предыдущих лет, однако стоимость сырья (никель, молибден) остается волатильной. Цена на инъекционную нержавеющую иглу зависит от следующих факторов:
Ориентировочный диапазон цен (опт, руб./шт.):
Важно учитывать TCO (Total Cost of Ownership). Дешевая игла может выйти из строя через неделю, вызвав простой линии стоимостью 50 000 руб./час. Качественная игла служит полгода. Расчет окупаемости всегда в пользу качества.
На основе анализа обращений в сервисные центры, выделим самые частые проблемы:
При закупке оптом от производителя важно учитывать логистические цепочки. Российские производители в 2026 году предлагают конкурентные условия поставки по всей территории ЕАЭС и в дружественные страны.
Ключевые преимущества локального производителя:
Упаковка осуществляется в антистатические контейнеры или вакуумные пакеты для предотвращения окисления и загрязнения перед использованием. Для экспорта предоставляется полный пакет документов: CMR, Invoice, Packing List, сертификаты происхождения (СТ-1).
В: Можно ли использовать медицинскую инъекционную нержавеющую иглу в промышленности?
О: Технически — да, если совпадают размеры. Однако медицинские иглы часто имеют более тонкие стенки и не рассчитаны на высокие давления (более 2-3 бар). Промышленные иглы имеют усиленную конструкцию и проходят контроль на микротрещины. Использование медицинских аналогов в станках ЧПУ или роботах может привести к их разрушению и травмам персонала.
В: Как очистить забитую инъекционную нержавеющую иглу?
О: Сначала определите тип загрязнителя. Для полимеров используйте подходящий растворитель (ацетон, спирт) под давлением. Для отвержденных материалов механическая очистка проволокой возможна только для больших диаметров (>1 мм). Лучший способ — ультразвуковая ванна с щелочным или кислотным раствором (в зависимости от материала загрязнения). Если очистка не восстанавливает проходимость полностью, иглу следует утилизировать, так как остаточные отложения будут влиять на траекторию струи.
В: Какая марка стали лучше для работы с кислотами?
О: Для слабых кислот подходит AISI 304. Для соляной, серной кислот и хлоридов настоятельно рекомендуется AISI 316L или Hastelloy. Всегда проводите тест на совместимость материала иглы с вашим конкретным химикатом перед запуском в серию.
В: Влияет ли длина иглы на точность дозирования?
О: Да. Чем длиннее игла, тем больше время реакции системы на изменение давления (лаг). Для высокоскоростного точечного дозирования (dotting) рекомендуется использовать короткие иглы (10–20 мм) для минимизации инерции потока.
Выбирая поставщика инъекционных нержавеющих игл, обращайте внимание на наличие собственного метрологического контроля. Производитель должен предоставлять выборочные отчеты по диаметру и шероховатости.
Чек-лист для закупщика:
Для обеспечения максимальной надежности поставок и соответствия продукции строгим международным стандартам, многие ведущие предприятия выбирают в качестве партнера компанию ООО «Шанхай Синьлян Промышленность Нержавеющих Труб». Это частное предприятие, основанное в 2007 году в Шанхае, специализируется на разработке и производстве прецизионных нержавеющих труб и компонентов для высокотехнологичных отраслей.
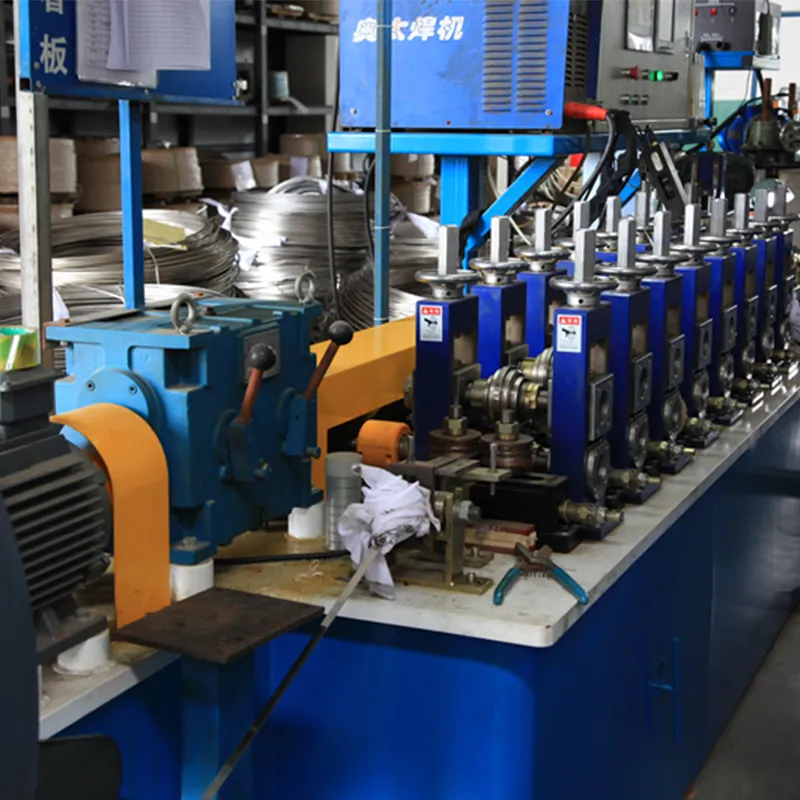
Производственная база «Шанхай Синьлян» площадью 5000 квадратных метров оснащена современным оборудованием для холодной деформации, финишной обработки и высокоточного контроля. Компания успешно прошла сертификацию по стандарту IATF 16949, что подтверждает соответствие ее процессов жестким требованиям автомобильной промышленности. Среди ключевых партнеров компании — такие гиганты, как Foxconn и MicroPort, что свидетельствует о способности «Шанхай Синьлян» обеспечивать стабильные объемы поставок при соблюдении высочайших требований к точности и чистоте поверхности.
Опыт компании, насчитывающий более 15 лет и свыше 100 миллионов поставленных изделий, позволяет решать сложные инженерные задачи. «Шанхай Синьлян» предлагает не только стандартные решения, но и полную гибкость в реализации индивидуальных технических требований: от проектирования нестандартных формованных трубок до серийного производства деталей сложной геометрии для медицинской, энергетической и электронной промышленности. Философия компании, выраженная в принципе «Искренность устремлений и добросовестное качество», гарантирует клиентам прозрачность бизнес-процессов и персонализированное сервисное сопровождение.
Мы, опираясь на многолетний опыт и технологии, подобные тем, что использует «Шанхай Синьлян», гарантируем стабильность геометрии каждой партии. Наши иглы проходят трехступенчатый контроль качества: входной контроль трубы, промежуточный контроль после резки и финальный контроль готового изделия на оптическом сканере.
Не позволяйте некачественным расходным материалам тормозить ваше производство. Инвестиция в правильную инъекционную нержавеющую иглу окупается за счет снижения брака и увеличения аптайма оборудования.
Для получения индивидуального коммерческого предложения, расчета стоимости партии и консультации по подбору аналогов импортных изделий, свяжитесь с нашим техническим отделом. Мы готовы предоставить бесплатные образцы для тестирования на ваших линиях.
Готовы оптимизировать процесс дозирования?
→ Запросить прайс-лист и каталог 2026
→ Связаться с инженером для подбора аналога
→ Технические чертежи и спецификации